Практическое руководство по причинам ослабления резьбы, выбору фиксатора и правильной технологии применения.
Коротко о главном
- Резьбовые соединения теряют усилие затяжки из-за релаксации материалов и самоослабления под действием динамических нагрузок.
- Анаэробный фиксатор заполняет зазор между витками и полимеризуется при контакте с металлом в отсутствии воздуха.
- Основные критерии выбора - требуемая прочность, диаметр резьбы, температура, материал поверхности и необходимость разборки.
Почему ослабевают болты и гайки
Надежность резьбового соединения зависит от сохранения предварительного натяжения. Оно может снижаться из-за выравнивания шероховатостей, проседания промежуточных материалов, вибрации, перепадов температуры и взаимного перемещения деталей.
Механические шайбы и стопорные элементы решают только часть этих задач. Жидкий фиксатор распределяется по резьбе, одновременно препятствует самоослаблению, герметизирует зазор и защищает металл от коррозии.
Как выбрать резьбовой фиксатор
Дополнительно проверяют максимальный диаметр резьбы, рабочую температуру, вязкость, наличие масляной пленки и активность металла. Для нержавеющей стали, алюминия и поверхностей с покрытиями может потребоваться активатор.
| Класс | Разборка и типовая задача |
|---|---|
| Низкая прочность | Для регулировочных винтов и соединений, которые должны легко разбираться ручным инструментом. |
| Средняя прочность | Универсальная фиксация; соединение обычно можно разобрать стандартным ручным инструментом. |
| Высокая прочность | Для постоянной фиксации нагруженных соединений; при демонтаже может потребоваться локальный нагрев. |
Как наносить фиксатор
- очистить и обезжирить резьбовые поверхности;
- нанести состав на рабочую часть резьбы с учетом сквозного или глухого отверстия;
- собрать соединение и затянуть его с требуемым моментом;
- выдержать узел до набора прочности по актуальному ТДС;
- на пассивных поверхностях использовать рекомендованный активатор, если это предусмотрено технологией.
Примеры промышленного применения
Фиксаторы применяют в оборудовании, транспорте, машиностроении и других узлах, где соединение испытывает вибрацию или переменную нагрузку.
Полная справочная часть
Текст исходного руководства сохранён на странице для поиска и индексации, но разделён на компактные тематические блоки. Откройте нужную тему, чтобы посмотреть подробности.
Важно: исходные документы выпущены ранее и могут содержать архивные названия, фасовки и контактные сведения. Перед заказом проверяйте актуальные характеристики по действующему ТДС.
Причины ослабления и технология фиксацииСтраницы 2–3
Технология фиксации резьбовых соединений
Несколько слов о резьбовых соединениях Каждый день мы используем устройства, содержащие огромное количество винтов, болтов, гаек и т.д. До сих пор резьбовые соединения остаются наиболее распространёнными средствами создания разборных, и в то же время жёстких и надёжных узлов. Несмотря на различия в размерах и формах, у всех них одно предназначение: создание прочного долговечного соединения. Чтобы достичь эту цель, необходимо создать определённые постоянные усилия, прижимающие детали одну к другой.
Каковы причины выхода резьбовых соединений из строя? Резьбовые соединения в большинстве случаев выходят из строя из-за снижения силы натяжения болта. Основными причинами этого являются релаксация материала или самоослабление.
Релаксация материала приводит к изменению напряжений, действующих в резьбовой паре, и к снижению усилия прижима одной детали к другой. Этот эффект бывает вызван следующими факторами:
Выравнивание металла – устранение шероховатости поверхности детали под действием силы Течение материала – постепенное проседание промежуточных деталей (например, прокладок) под действием сжимающей силы, превышающей предел прочности на сжатие, со стороны соединяемых деталей. Релаксация материала детали
Если эластичность соединения недостаточна, например, если болты слишком жёсткие или имеют неверно подобранное отношение длины к диаметру, то потеря силы натяжения в резьбовом соединении не может быть компенсирована.
Самоослабление может быть вызвано действием на соединение динамической нагрузки из-за вибрации или перепадов температуры. Сюда также можно добавить недостаточное усилие прижима и плохо подогнанные детали, которые не оказывают достаточного сопротивления их перемещению друг относительно друга. Такие переменные нагрузки ведут к возникновению сил трения, действующих на гайку и создающих на ней отворачивающий момент. Такие многократные перемещения в конечном итоге приводят к ослаблению резьбового соединения.
Самоослабление из-за взаимного перемещения деталей
В то время как релаксацию материала можно предотвратить путём изменения конструкции деталей (например, диаметра или длины) или внедрения эластичных элементов, то самоослабление резьбовых соединений может быть предотвращено только с помощью различных методов фиксации.
Технология фиксации резьбовых соединений
Как зафиксировать резьбовое соединение?
Способы фиксации резьбовых соединений:
Механические приспособления                                                                                          Стопорные приспособления
(например, стопорные шайбы, шплинты)                                                                                 (например, болты с рифлёными фланцами)
Предотвращают самоотвинчивание болта                                                                                 Предотвращают самоослабление; сравнительно
или гайки                                                                                                            дороги, требуют большую площадь прилегания,
повреждают поверхность детали
Фрикционные приспособления Резьбовые фиксаторы Loctite ®
(например, зубчатая шайба или шайба гровера) (например, Loctite 243 или Loctite 2701) ® ®
Повышают упругость всего соединения и/или Постоянная фиксация резьбового соединения повышают силу трения; при динамических нагрузках не обеспечивают постоянную фиксацию резьбового соединения
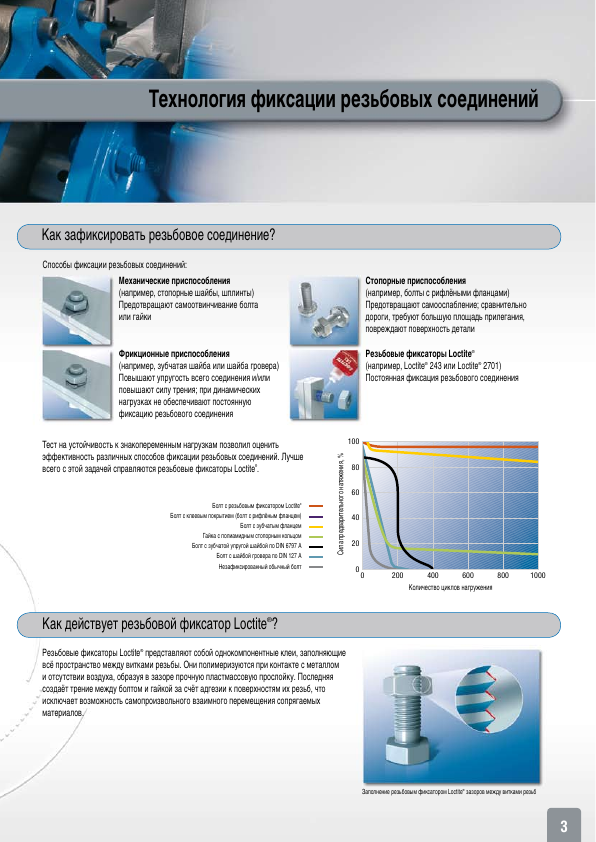
Тест на устойчивость к знакопеременным нагрузкам позволил оценить 100 эффективность различных способов фиксации резьбовых соединений. Лучше
Сила предварительного натяжения, % всего с этой задачей справляются резьбовые фиксаторы Loctite . ® 80
60 Болт с резьбовым фиксатором Loctite
Болт с клеевым покрытием (болт с рифлёным фланцем)                                            40
Болт с зубчатым фланцем
Гайка с полиамидным стопорным кольцом
Болт с зубчатой упругой шайбой по DIN 6797 А                                         20
Болт с шайбой гровера по DIN 127 А
Незафиксированный обычный болт                                             0
0          200         400         600        800               1000
Количество циклов нагружения
Как действует резьбовой фиксатор Loctite ? ®
Резьбовые фиксаторы Loctite представляют собой однокомпонентные клеи, заполняющие
всё пространство между витками резьбы. Они полимеризуются при контакте с металлом и отсутствии воздуха, образуя в зазоре прочную пластмассовую прослойку. Последняя создаёт трение между болтом и гайкой за счёт адгезии к поверхностям их резьб, что исключает возможность самопроизвольного взаимного перемещения сопрягаемых материалов.
Заполнение резьбовым фиксатором Loctite зазоров между витками резьб
Ассортимент, подбор и свойства составовСтраницы 4–5
Ассортимент резьбовых фиксаторов LOCTITE ®
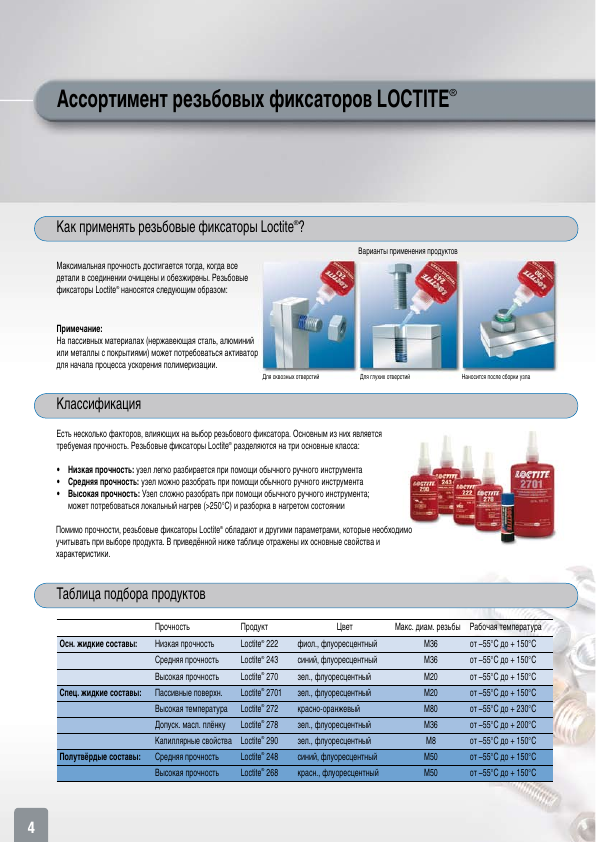
Как применять резьбовые фиксаторы Loctite ? ®
Варианты применения продуктов Максимальная прочность достигается тогда, когда все детали в соединении очищены и обезжирены. Резьбовые фиксаторы Loctite наносятся следующим образом:
Примечание: На пассивных материалах (нержавеющая сталь, алюминий или металлы с покрытиями) может потребоваться активатор для начала процесса ускорения полимеризации. Для сквозных отверстий Для глухих отверстий Наносится после сборки узла
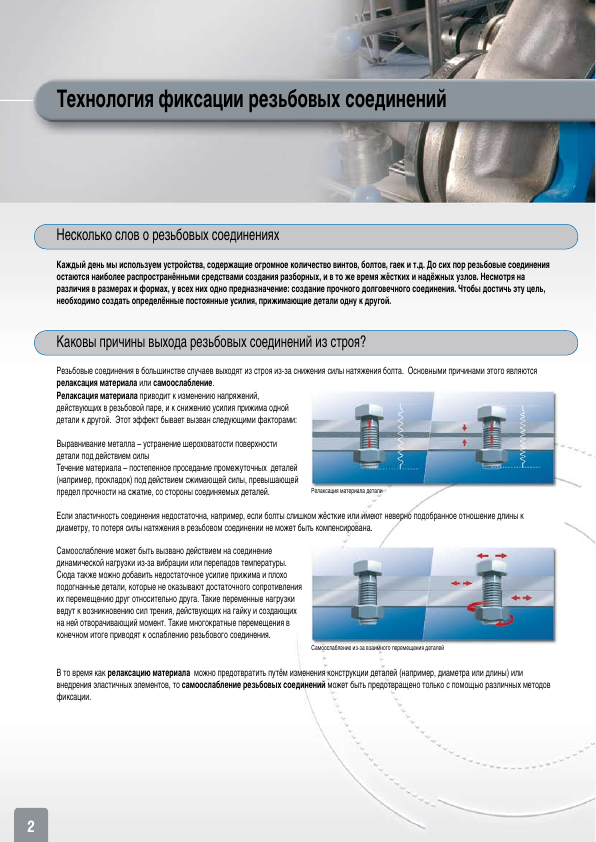
Классификация Есть несколько факторов, влияющих на выбор резьбового фиксатора. Основным из них является требуемая прочность. Резьбовые фиксаторы Loctite разделяются на три основные класса:
- Низкая прочность: узел легко разбирается при помощи обычного ручного инструмента
- Средняя прочность: узел можно разобрать при помощи обычного ручного инструмента
- Высокая прочность: Узел сложно разобрать при помощи обычного ручного инструмента;
может потребоваться локальный нагрев (>250°C) и разборка в нагретом состоянии
Помимо прочности, резьбовые фиксаторы Loctite обладают и другими параметрами, которые необходимо
учитывать при выборе продукта. В приведённой ниже таблице отражены их основные свойства и характеристики.
Таблица подбора продуктов
Прочность                   Продукт                        Цвет                Макс. диам. резьбы Рабочая температура
Осн. жидкие составы:      Низкая прочность            Loctite 222
фиол., флуоресцентный                     M36          от –55°C до + 150°C
Средняя прочность           Loctite 243
синий, флуоресцентный                     M36          от –55°C до + 150°C
Высокая прочность           Loctite 270
зел., флуоресцентный                      M20          от –55°C до + 150°C
Спец. жидкие составы:     Пассивные поверхн.          Loctite 2701
зел., флуоресцентный                      M20          от –55°C до + 150°C
Высокая температура         Loctite 272
красно-оранжевый                          M80          от –55°C до + 230°C
Допуск. масл. плёнку        Loctite 278
зел., флуоресцентный                      M36          от –55°C до + 200°C
Капиллярные свойства Loctite 290  ®
зел., флуоресцентный                      M8           от –55°C до + 150°C
Полутвёрдые составы:      Средняя прочность           Loctite 248
синий, флуоресцентный                     M50          от –55°C до + 150°C
Высокая прочность           Loctite 268
красн., флуоресцентный                    M50          от –55°C до + 150°C
Ассортимент резьбовых фиксаторов LOCTITE ®
Свойства составов
Стойкость к вибрациям •• Одновременная фиксация и герметизация соединения
- Предотвращение снижения момента затяжки болта из-за вибрации
- Большая эффективность, чем у любых механических приспособлений для фиксации
Предотвращение заедания и защита от коррозии •• Заполимеризованный продукт защищает от фрикционного спекания и заедания
- Герметизирующие свойства состава позволяют защитить резьбу от коррозии
- Обеспечение возможности разборки узла
Высокая прочность •• Стойкость к воздействию большинства газов и жидкостей применяющихся в промышленности
- Температурная стойкость до 150°C и выше
- Десятки лет успешного применения в промышленности
Контроль натяжения болтов •• Предотвращение самоотвинчивания
- Сохранение постоянной силы прижима деталей друг к другу
Результат
Повышенная надёжность •• Стойкость узлов к вибрации, ударным нагрузкам и перепадам температуры
- Герметичность резьбовых соединений, защита от коррозии
- Постоянство усилия прижима деталей друг к другу
Увеличенный срок службы изделия •• Узел сохраняет надёжность и герметичность в течение всего срока службы
- Постоянство усилия в соединении и дополнительный момент отворачивания
повышают надёжность узла
Снижение затрат •• Снижение стоимости узла за счёт отказа от использования механических фиксирующих приспособлений
- Снижение затрат на хранение, приобретение, техническое обслуживание и ремонт
устройств
- Возможность автоматизации процесса нанесения составов позволяет удешевить
сборку и увеличить производительность
Незначительные инвестиции •• Универсальные; подходят для резьб различных диаметров
- Быстрое внедрение; не требуют масштабного переоборудования производства
Примеры промышленного примененияСтраницы 6–7
Области применения
König & Neurath AG
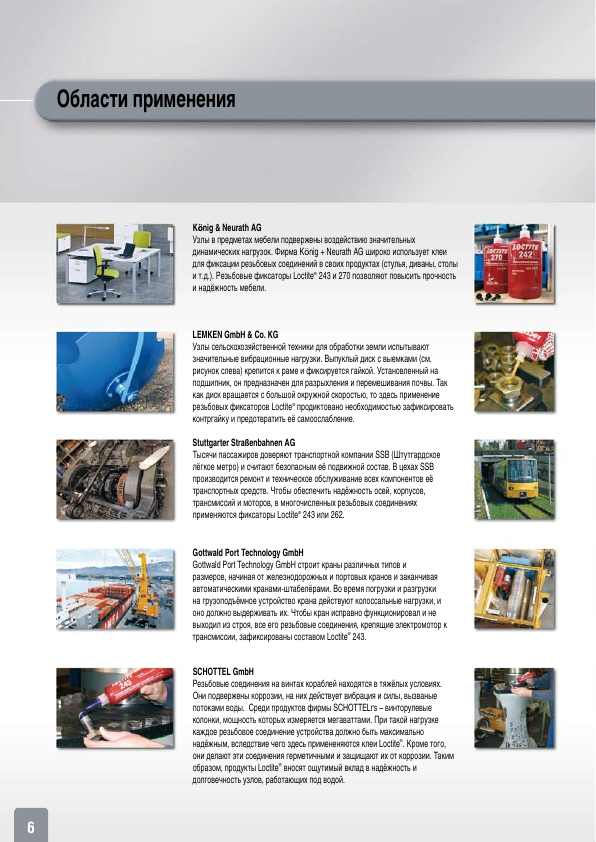
Узлы в предметах мебели подвержены воздействию значительных динамических нагрузок. Фирма König + Neurath AG широко использует клеи для фиксации резьбовых соединений в своих продуктах (стулья, диваны, столы и т.д.). Резьбовые фиксаторы Loctite 243 и 270 позволяют повысить прочность
и надёжность мебели.
LEMKEN GmbH & Co. KG
Узлы сельскохозяйственной техники для обработки земли испытывают значительные вибрационные нагрузки. Выпуклый диск с выемками (см. рисунок слева) крепится к раме и фиксируется гайкой. Установленный на подшипник, он предназначен для разрыхления и перемешивания почвы. Так как диск вращается с большой окружной скоростью, то здесь применение резьбовых фиксаторов Loctite продиктовано необходимостью зафиксировать
контргайку и предотвратить её самоослабление.
Stuttgarter Straßenbahnen AG
Тысячи пассажиров доверяют транспортной компании SSB (Штутгардское
лёгкое метро) и считают безопасным её подвижной состав. В цехах SSB производится ремонт и техническое обслуживание всех компонентов её транспортных средств. Чтобы обеспечить надёжность осей, корпусов, трансмиссий и моторов, в многочисленных резьбовых соединениях применяются фиксаторы Loctite 243 или 262.
Gottwald Port Technology GmbH
Gottwald Port Technology GmbH строит краны различных типов и
размеров, начиная от железнодорожных и портовых кранов и заканчивая автоматическими кранами-штабелёрами. Во время погрузки и разгрузки на грузоподъёмное устройство крана действуют колоссальные нагрузки, и оно должно выдерживать их. Чтобы кран исправно функционировал и не выходил из строя, все его резьбовые соединения, крепящие электромотор к трансмиссии, зафиксированы составом Loctite 243.
SCHOTTEL GmbH
Резьбовые соединения на винтах кораблей находятся в тяжёлых условиях. Они подвержены коррозии, на них действует вибрация и силы, вызваные потоками воды. Среди продуктов фирмы SCHOTTELґs – винторулевые колонки, мощность которых измеряется мегаваттами. При такой нагрузке каждое резьбовое соединение устройства должно быть максимально надёжным, вследствие чего здесь примененяются клеи Loctite . Кроме того,
они делают эти соединения герметичными и защищают их от коррозии. Таким образом, продукты Loctite вносят ощутимый вклад в надёжность и
долговечность узлов, работающих под водой.
Области применения
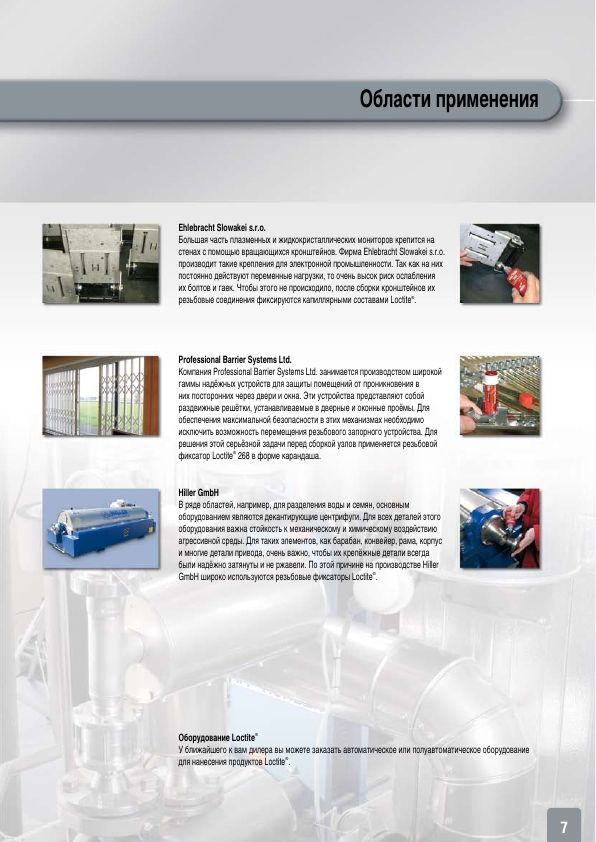
Ehlebracht Slowakei s.r.o. Большая часть плазменных и жидкокристаллических мониторов крепится на стенах с помощью вращающихся кронштейнов. Фирма Ehlebracht Slowakei s.r.o. производит такие крепления для электронной промышленности. Так как на них постоянно действуют переменные нагрузки, то очень высок риск ослабления их болтов и гаек. Чтобы этого не происходило, после сборки кронштейнов их резьбовые соединения фиксируются капиллярными составами Loctite . ®
Professional Barrier Systems Ltd. Компания Professional Barrier Systems Ltd. занимается производством широкой гаммы надёжных устройств для защиты помещений от проникновения в них посторонних через двери и окна. Эти устройства представляют собой раздвижные решётки, устанавливаемые в дверные и оконные проёмы. Для обеспечения максимальной безопасности в этих механизмах необходимо исключить возможность перемещения резьбового запорного устройства. Для решения этой серьёзной задачи перед сборкой узлов применяется резьбовой фиксатор Loctite 268 в форме карандаша.
Hiller GmbH
В ряде областей, например, для разделения воды и семян, основным оборудованием являются декантирующие центрифуги. Для всех деталей этого оборудования важна стойкость к механическому и химическому воздействию агрессивной среды. Для таких элементов, как барабан, конвейер, рама, корпус и многие детали привода, очень важно, чтобы их крепёжные детали всегда были надёжно затянуты и не ржавели. По этой причине на производстве Hiller GmbH широко используются резьбовые фиксаторы Loctite . ®
Оборудование Loctite ®
У ближайшего к вам дилера вы можете заказать автоматическое или полуавтоматическое оборудование для нанесения продуктов Loctite .
Вопросы и ответы
Чем отличается фиксатор средней прочности от высокопрочного?
Состав средней прочности обычно позволяет разобрать соединение ручным инструментом. Высокопрочный предназначен для более постоянной фиксации; для демонтажа может потребоваться нагрев.
Можно ли наносить фиксатор после сборки соединения?
Для собранных соединений применяют капиллярные составы, если такой способ прямо указан в ТДС. Обычный фиксатор наносят на резьбу до сборки.
Нужен ли активатор для нержавеющей стали?
Нержавеющая сталь относится к пассивным поверхностям, поэтому активатор может потребоваться для ускорения и обеспечения надежного отверждения. Решение проверяют по ТДС выбранного продукта.
Нужен фиксатор под конкретный узел?
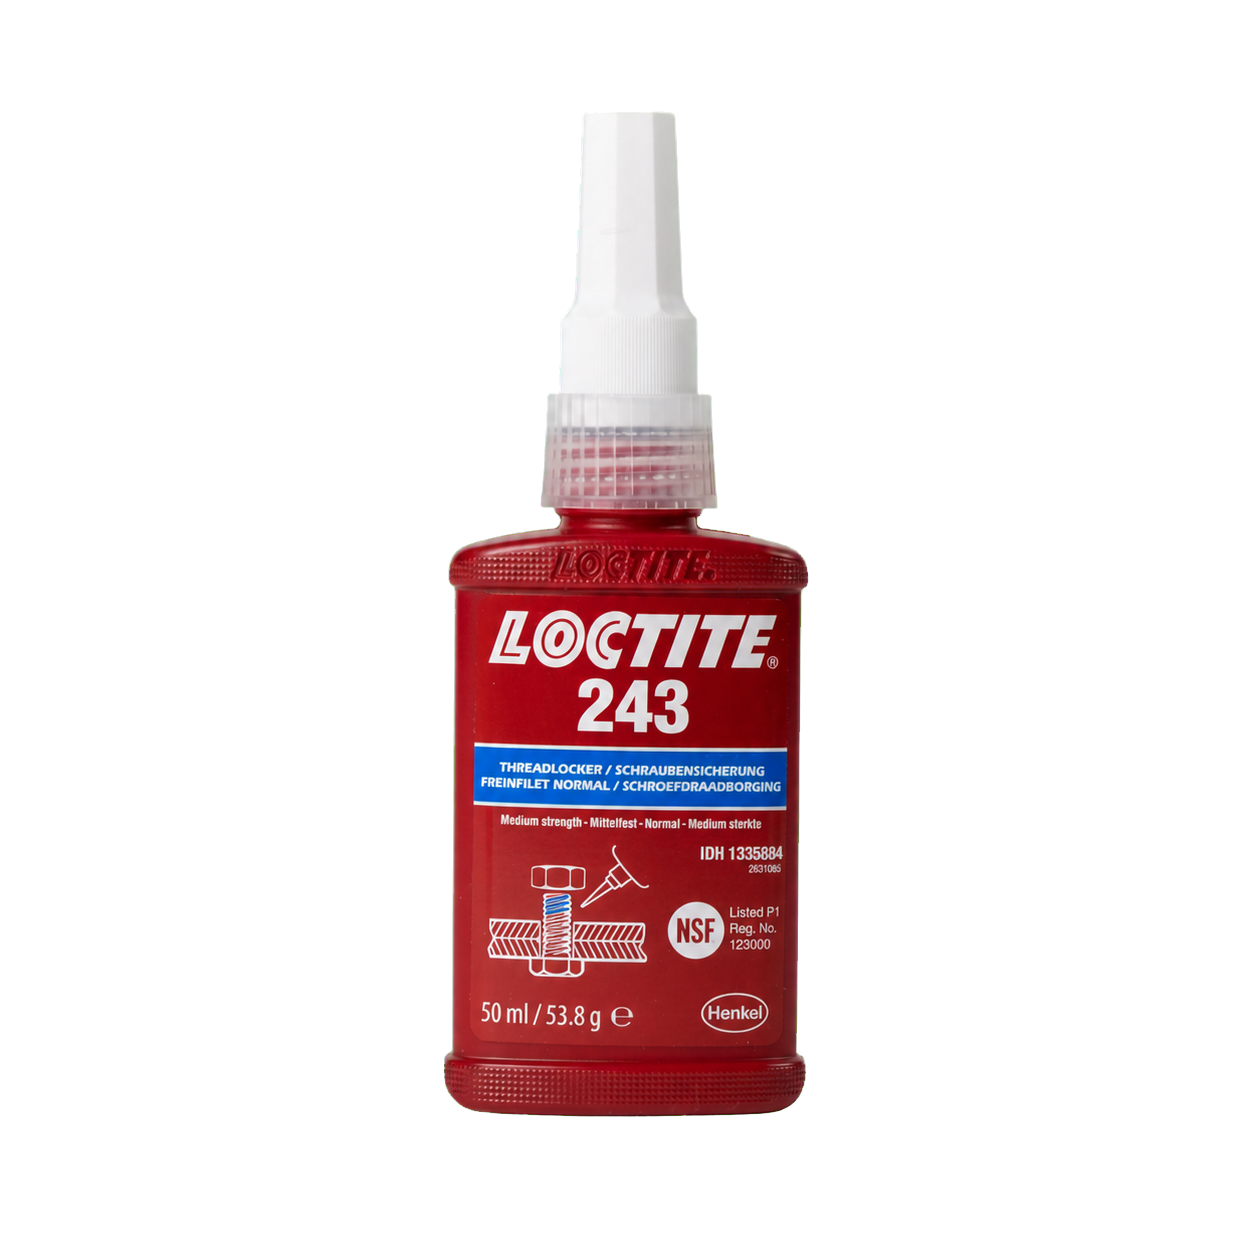
LOCTITE 243 — универсальный вариант средней прочности, но окончательный выбор зависит от диаметра резьбы, металла, температуры и условий эксплуатации.